Een uithardende gaasband uit een oven die het na zes maanden begeeft in plaats van de verwachte twee jaar, is zelden een willekeurige gebeurtenis. Lijnstops, hete onderdelen die in overdrachtbakken worden opgestapeld en nabewerking die uit de blustank wordt gehaald, wijzen allemaal op dezelfde hoofdoorzaak: de band werd gekozen voor het ovenomhulsel in plaats van voor de onderdelen, belastingen en thermische cyclus die deze moet dragen. Als u die match meteen bij de start krijgt, kan de riem jarenlang meegaan met voorspelbaar onderhoud. Als u het verkeerd doet, zal geen enkele zorgvuldige handeling het redden.
Wat een gaasband uit een verhardende oven moet elke dienst overleven
Een continue hardingsoven beweegt onderdelen door een vaste volgorde: laadzone, austenitiserende hittezone, afschrikken, wassen en tempereren. Lagerloopvlakken, bevestigingsmiddelen, veren en standaardonderdelen kennen doorgaans temperaturen in de hittezone tussen 800 en 950 graden Celsius, afhankelijk van de staalsoort en de sectiedikte. De riem is het enige onderdeel dat de hele cyclus doorloopt. Het wordt verwarmd, in olie, water of polymeer gedompeld, snel afgekoeld en vervolgens opnieuw verwarmd.
Die herhaalde thermische schok is wat verhardingsbanden onderscheidt van banden die worden gebruikt bij het gloeien of drogen. Snelle afkoeling zorgt ervoor dat het draadoppervlak sneller samentrekt dan de kern, waardoor cyclische spanning ontstaat die het materiaal geleidelijk verhardt. Tegelijkertijd draagt de band een dichte lading kleine onderdelen die stabiel moeten blijven door de afschrikzone, terwijl het afschrikmiddel vrij door het gaas kan wegvloeien. De bandsnelheid is ook van belang, omdat deze de weektijd in de hittezone en de onderdompelingstijd in de quench regelt. Een band die is ontworpen voor een lichte gloeilijn zal deze combinatie van temperatuurschommelingen, mechanische belasting en blootstelling aan afkoeling zelden overleven.
Draadmateriaal, weefsel en randconstructie bepalen het prestatieplafond
Drie structurele beslissingen bepalen hoe lang een hardingsband meegaat: de legering, het weefpatroon en het randontwerp. Hittebestendig roestvast staal met een hoger chroom- en nikkelgehalte is bestand tegen oxidatie bij temperaturen in de hittezone en herstelt zich beter na snelle afkoeling. De draaddiameter regelt zowel de sterkte als de thermische massa. Dikkere draad draagt zwaardere lasten en is bestand tegen vervorming, maar absorbeert ook meer warmte en kan de verwarming en het afschrikken van de onderdelen er direct boven verstoren. De juiste draadgrootte balanceert de sterkte van de band tegen de procesefficiëntie.
Het weefpatroon beïnvloedt de belastingsondersteuning en de blusstroom. Een dicht, glad oppervlak zorgt ervoor dat kleine onderdelen er niet doorheen vallen of tussen openingen vast komen te zitten, terwijl een meer open structuur ervoor zorgt dat olie en water snel kunnen ontsnappen. Samengestelde weefsels en versterkte spiraalconstructies zorgen voor stabiliteit voor brede banden die ongelijkmatige lasten dragen. Randconstructie verdient speciale aandacht omdat randen de plaats zijn waar vermoeiingsscheuren voor het eerst verschijnen. Een versterkte of gelaste rand is bestand tegen spanning en trekkrachten die een eenvoudige zelfkantrand geleidelijk uit elkaar scheuren.
Leveranciers vermelden deze opties verschillend, dus de praktische vraag is niet welke band de dikste draad heeft, maar welke combinatie van legering, weefsel en rand past bij de bedrijfsomstandigheden van een specifieke hardingslijn.
Zorg ervoor dat het riemontwerp overeenkomt met de werklast voordat u prijzen gaat vergelijken
Riemprijzen zijn gemakkelijk te vergelijken; exploitatiekosten niet. De goedkoopste band voor een bepaalde ovenbreedte kan de duurste zijn als dit betekent dat de band twee keer zo vaak moet worden vervangen of dat er onderdelen verloren gaan in de blustank. Doorloop eerst de procesparameters en stem vervolgens de bandconstructie hierop af.
- Bevestig het maximale onderdeelgewicht en de beladingsdichtheid in kilogram per vierkante meter.
- Identificeer de temperatuur van de hittezone, de weektijd en het blusmedium, inclusief of de ovenatmosfeer beschermend of oxiderend is.
- Controleer de gaasopening tegen het kleinste onderdeel, zodat er geen onderdelen doorheen kunnen vallen of in de openingen kunnen vastlopen.
- Controleer de opstelling van de aandrijving en de opname, omdat de randspanning verandert met de trommeldiameter en de uitlijning van het spoor.
- Vraag de riemfabrikant welke levensduur zij verwachten onder deze exacte omstandigheden.
Verschillende werkstukfamilies leiden tot zeer verschillende bandontwerpen, en dit is waar een leverancier met proceservaring zijn waarde verdient. Bevestigingslijnen hebben bijvoorbeeld meestal een dicht en stabiel draagoppervlak nodig voor gemengde ladingen bouten, moeren en ringen. Daarom hebben veel winkels een speciaal gebouwde bevestigingsmiddel blusoven mesh riem . Fabrikanten van lagers hebben te maken met zware, dicht opeengepakte belastingen en ernstige thermische cycli, dus a dragende blusoven gaasband met sterkere draad en versterkte randen is meestal het veiligere uitgangspunt. Verenmakers hanteren kleine, gemakkelijk in de war rakende onderdelen die nauwe openingen en een glad oppervlak vereisen, waardoor een gaasband met veerblusoven de natuurlijke eerste keuze.
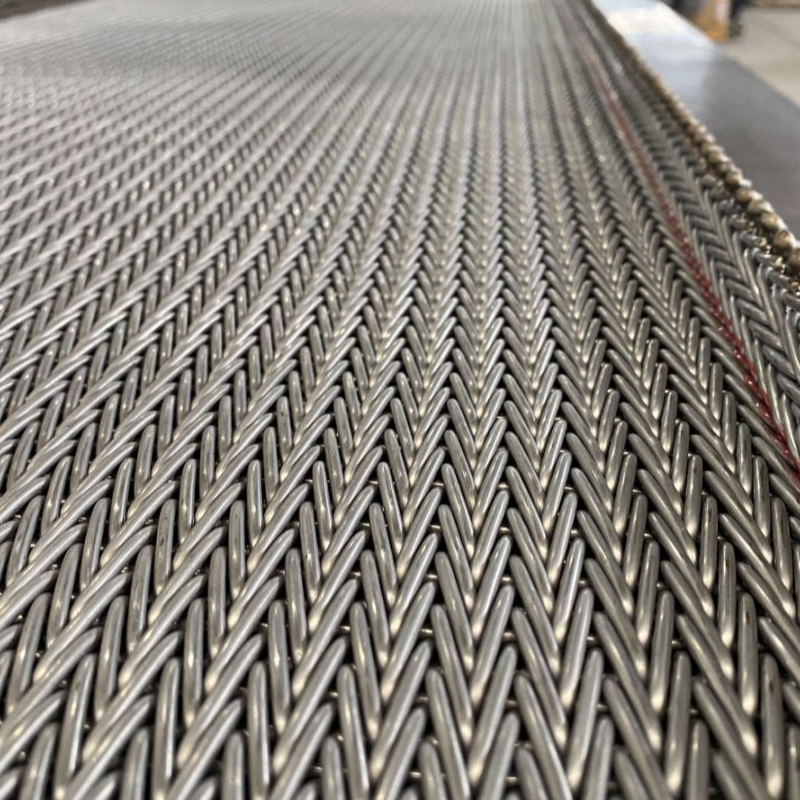 Groothandel lenteblusoven gaasband leveranciers, fabriek - Yangzhou Yafei Yangzhou Yafei Machinery Manufacturing Co., Ltd is China groothandel lente blusoven mesh riem leveranciers en fabriek, details: De ... Bekijk Product →
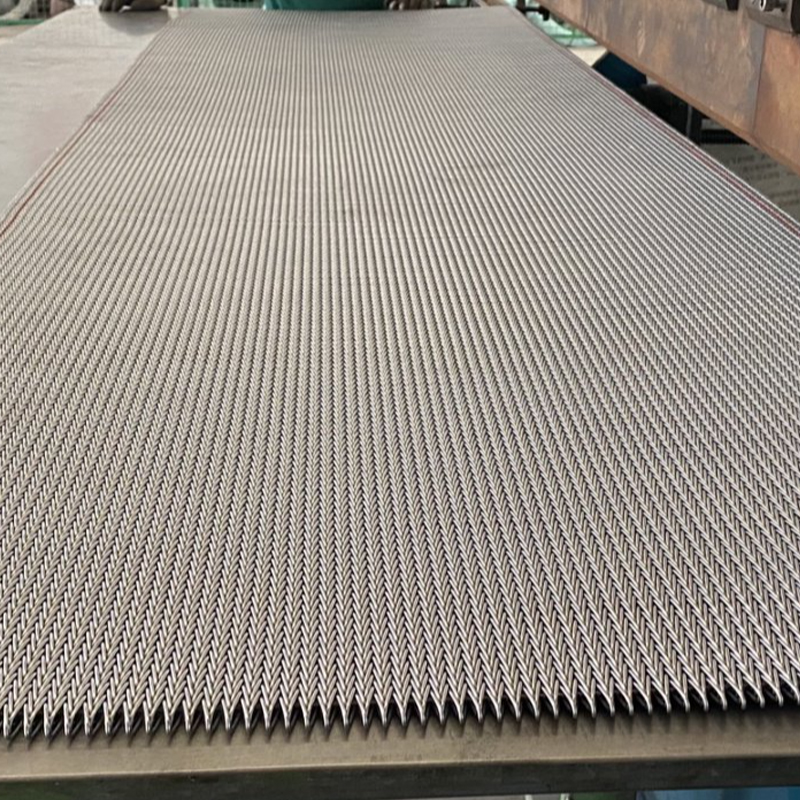 Groothandel lagerblusoven gaasband leveranciers, fabriek - Yangzhou Yafe Yangzhou Yafei Machinery Manufacturing Co., Ltd is China groothandel lagerblusoven mesh riem leveranciers en fabriek, details: De... Bekijk Product →
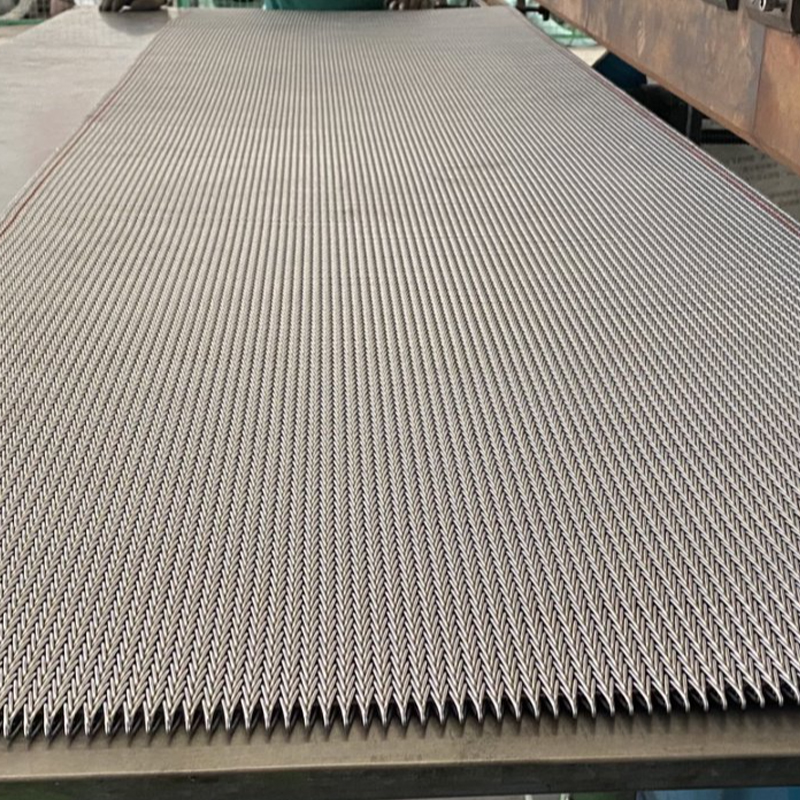 Groothandel bevestigingsmiddelen voor blusovengaasbanden Leveranciers, fabriek - Yangzhou Yaf Yangzhou Yafei Machinery Manufacturing Co., Ltd is China groothandel bevestigingsmiddel blusoven mesh riem leveranciers en fabriek, details: Th... Bekijk Product →
Voor een breder beeld van hoe de bandconstructie verband houdt met verschillende thermische processen, zie onze Overzicht van warmtebehandelingstoepassingen , waarin de belangrijkste oventypen en hun riemvereisten worden vergeleken.
Veelvoorkomende faalmodi en hoe u deze kunt voorkomen
De meeste defecten aan gaasriemen volgen een aantal herkenbare patronen. Door het patroon vroegtijdig te identificeren, wordt een riemdefect gescheiden van een bedieningsprobleem en wordt voorkomen dat dezelfde storing zich herhaalt op de vervangende riem.
Veelvoorkomende faalmodi van mesh-banden van verhardingsovens en de operationele factoren die deze veroorzaken. | Mislukkingsmodus | Typische oorzaak | Praktische preventie |
| Randscheuren of gebroken spiralen | Thermische vermoeidheid gecombineerd met verkeerde uitlijning van het spoor | Controleer de tracking wekelijks; gebruik een versterkt randontwerp |
| Verlenging en strekking van de riem | Overbelasting of kruip bij aanhoudend hoge temperatuur | Verminder de belastingsdichtheid; kies een draad van een hogere legering |
| Geblokkeerd gaas door vuil of kalkaanslag | Onderdelenresten en oxideaanslag verzamelen zich tijdens de cyclus | Regelmatige schoonmaak plannen; pas de maasopening aan als onderdelen vastlopen |
| Trackingproblemen en randslijtage | Verkeerde uitlijning van de aandrijftrommel of ongelijkmatige spanning | Inspecteer maandelijks trommels, kroonrollen en opwikkelspanning |
Wanneer een riem oprukkende randscheuren vertoont, is het vervangen ervan vóór een volledige breuk meestal goedkoper dan het repareren van de binnenkant van de oven of het uit de quench vissen van onderdelen. Leg ook het faalpatroon vast. Een band die tweemaal op dezelfde locatie faalt, vertelt iets over de uitlijning van de oven of het laadpatroon, en niet alleen over de band.
Onderhoudsroutines die jaren toevoegen aan een verharde riem
Routine-inspectie betaalt zichzelf snel terug. Een wekelijkse visuele controle van het bandoppervlak spoort gebroken draden en vervormde spiralen op terwijl het nog steeds lokale problemen zijn. Een maandelijkse controle van de trommeluitlijning, opwikkelspanning en bandvolging spoort de mechanische problemen op die tot randmoeheid leiden. Na blusprocessen waarbij zware olieresten of koolstofafzettingen achterblijven, houdt een regelmatige afbrand- of reinigingscyclus het gaas open en zorgt voor een consistente blusmiddelstroom.
Houd een eenvoudig overzicht bij van spanningsaanpassingen, volgcorrecties en eventuele ongebruikelijke geluiden van de ovenaandrijving. Deze observaties laten zien dat zich problemen ontwikkelen voordat ze de lijn stopzetten. Na de installatie of een grote reparatie moet u de riem een volledige dienst lang onder belasting laten draaien voordat u de normale prestaties hervat, omdat de meeste voortijdige storingen optreden tijdens de eerste bedrijfsuren, wanneer de spanning en het spoor nog steeds tot rust zijn gekomen. Voor een stapsgewijze checklist waarin de beslissingsfactoren in volgorde van belangrijkheid worden gerangschikt, raadpleegt u onze gids hoe u de juiste mesh-riem voor warmtebehandeling kiest .
In de praktijk is de band die jarenlang probleemloos draait, afgestemd op het echte proces: werkelijke onderdeelgewichten, werkelijke temperaturen, feitelijk afschrikgedrag. Definieer de cyclus, meet de belastingen en geef deze cijfers door aan de leverancier van gaasbanden. De korte tijd die besteed wordt aan het bevestigen van deze details kost veel minder dan een noodvervanging midden in een productieweek.


