Wat is een gaasband voor een sinteroven en hoe werkt deze?
Een op koper gebaseerde poedermetallurgielijn kan er maandenlang perfect stabiel uitzien. Dan merkt de machinist op een ochtend dat de riem tussen de aandrijvingen hangt, dat er onderdelen uit het midden kruipen en dat er fijne, donkere vlekjes op de gesinterde oppervlakken verschijnen. De oorzaak is bijna altijd dezelfde: de gaasband van de sinteroven heeft het einde van zijn levensduur bereikt, of was überhaupt nooit de juiste band voor de klus.
In een sinteroven met continu gaasbanden is de band het enige onderdeel dat het gehele thermische traject ondergaat. De oven is doorgaans gerangschikt in functionele zones: een aandrijfeenheid, een afbrandzone, de sinterzone op hoge temperatuur en een koelzone met watermantel. Onderdelen worden rechtstreeks op de band geladen, zonder boten of bakken, en de band voert ze door elke zone met een snelheid die de operators kunnen aanpassen, doorgaans tussen 1,4 en 14 m/u, afhankelijk van het proces.
Dit ontwerp met directe belasting is de reden dat gaasbandovens gelijkmatiger verwarmen en minder onderdeelvervorming produceren dan lopende-balk- of duwovens. Het betekent ook dat de band de volledige verantwoordelijkheid draagt voor de stabiliteit van het onderdeel, van kamertemperatuur tot het sinterplateau en terug. Materiaal, weefsel, randbehandeling en spanningsbeheer dragen allemaal rechtstreeks bij aan de productopbrengst en productietijd.
Daarom behandelen wij de band eerder als een procesonderdeel dan als een verbruiksartikel. Om de beschikbare productopties te zien, kunt u beginnen met onze Gaasbandassortiment voor sinterovens en beperk u vervolgens tot uw specifieke proces.
Belangrijkste soorten gaasbanden voor sinterovens
Niet alle sinterbanden zijn identiek, en de reden is eenvoudig: niet alle sinterprocessen zijn identiek. Het gewicht van het werkstuk, de sintertemperatuur, de ovenatmosfeer en de eisen aan de oppervlakteafwerking veranderen elk de riemspecificatie. De volgende procesfamilies dekken het merendeel van de toepassingen die we in productie-installaties tegenkomen.
Sinterbanden voor poedermetallurgie
PM-onderdelen op ijzerbasis, koperbasis en roestvast staal stellen verschillende eisen aan de band. Onderdelen op koperbasis sinteren bij lagere temperaturen, maar kunnen dicht en zwaar zijn; Op ijzer gebaseerde en roestvrijstalen onderdelen hebben hogere temperaturen nodig en duwen de band dichter bij de kruiplimiet. Een goede praktijk is om de weefdichtheid aan te passen aan de kleinste onderdeelafmeting die moet worden ondersteund, en om de legeringskwaliteit aan te passen aan de maximale sintertemperatuur. Voor de specifieke productlijn in deze categorie, zie onze poedermetallurgie sinteroven gaasbanden .
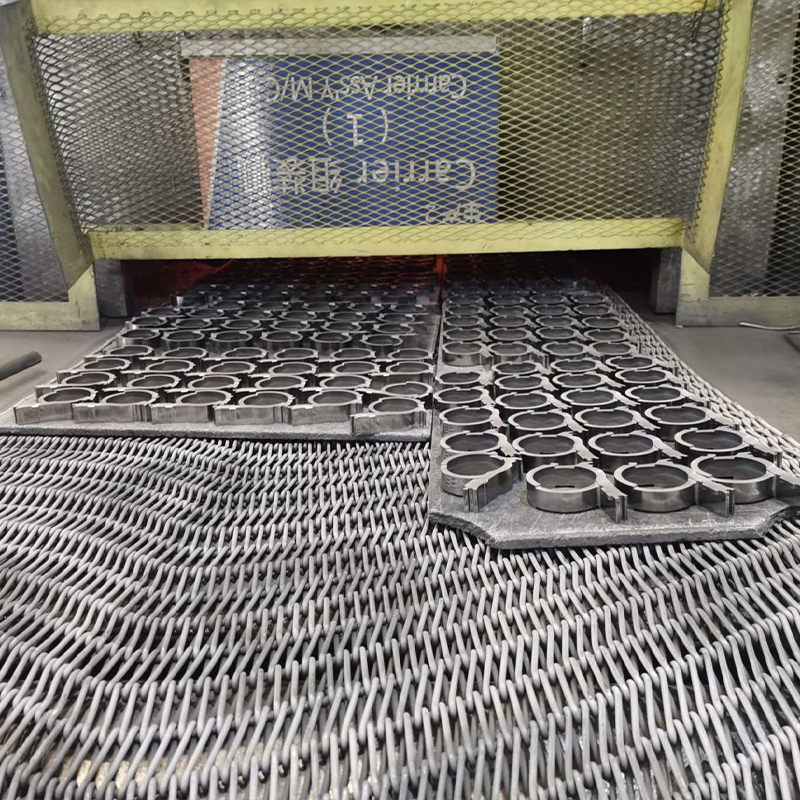 Aangepaste poedermetallurgie sinterovengaasbandfabrikanten, leveranciers Als leveranciers van poedermetallurgie sinterovengaasbanden en fabrikanten van poedermetallurgie sinterovengaasbanden in China, Yang... Bekijk Product →
Keramische sinterbanden
Elektronische keramiek, inclusief filters, resonatoren, sensoren en speciale keramische componenten, sinteren doorgaans boven 1100°C. De riem moet kleine, broze onderdelen trillingsvrij ondersteunen, terwijl heet gas gelijkmatig rond elk onderdeel kan stromen. Mechanische belasting is hier zelden de beperkende factor; thermische stabiliteit en oppervlaktereinheid zijn dat wel.
Sinterbanden voor elektronische componenten
Printplaten, PLCC-controllers en sensorpakketten bewegen door ovens met nauwe temperatuurtoleranties. De dimensionele stabiliteit van de riem wordt van cruciaal belang omdat elke verandering in de riemgeometrie de positionering van onderdelen van zone naar zone verschuift en het thermische profiel dat elk onderdeel ervaart verandert. Het productassortiment voor deze toepassing vindt u onder gaasbanden voor elektronische componenten in sinterovens .
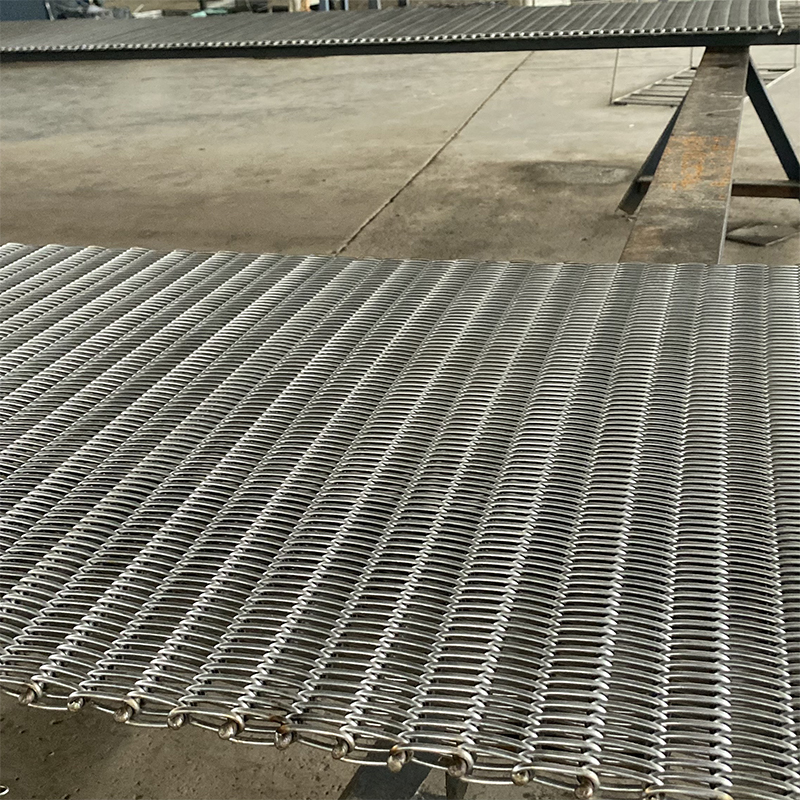 Aangepaste elektronische componenten Sinteroven Mesh Belt-fabrikanten, leveranciers Als leveranciers van elektronische componenten sinterovengaasbanden en fabrikanten van elektronische componenten sinterovengaasbanden in China... Bekijk Product →
Geschuimde nikkel- en fotovoltaïsche sinterbanden
Geschuimd nikkel voor batterij-elektroden heeft een open gaas nodig dat een delicate sponsachtige structuur ondersteunt zonder deze te markeren. Het sinteren van fotovoltaïsche cellen op zonne-energie voegt een strikte vlakheidsvereiste en een zeer lage verontreinigingsgrens toe. In beide gevallen wordt de band meer geselecteerd vanwege zijn oppervlaktegedrag dan vanwege zijn draagvermogen.
Sinteroven Mesh Belt Materialen: Hoe te kiezen op basis van temperatuur en atmosfeer
Materiaalkeuze is in de eerste plaats een vraag over temperatuur en atmosfeer, en in de tweede plaats een vraag over de kosten. Het kiezen van een kwaliteit die uw maximale temperatuur nauwelijks overleeft, is geen kostenbesparing; het is het begin van een storingsonderzoek. De onderstaande tabel geeft een overzicht van veelgebruikte legeringsfamilies in industriële sinterovens, met typische temperatuurbereiken gebaseerd op industriële praktijk.
Typische legeringsfamilies die worden gebruikt in gaasbanden voor sinterovens, met temperatuur- en atmosfeerrichtlijnen gebaseerd op algemene industriële praktijken. | Legering klasse | Typisch temperatuurbereik | Compatibiliteit met atmosfeer | Typische gebruiksgevallen |
| SUS310S (25Cr-20Ni) | 900-1100°C | Oxiderend, op stikstofbasis | Algemeen sinteren, keramische componenten |
| AISI314 (25Cr-20Ni, silicium-gemodificeerd) | 900-1100°C | Oxiderend | Keramische en elektronische onderdelen waarbij het vasthouden van kalkaanslag belangrijk is |
| Legeringen op nikkelbasis | 1100-1250°C en hoger | Waterstof, reducerend, gemengd | Poedermetallurgie, keramiek op hoge temperatuur |
De reden dat het cijfer zo belangrijk is, is kruip. Boven ongeveer 900°C beginnen de korrelgrenzen in austenitisch roestvast staal te verschuiven onder langdurige belasting, en wordt de band langzaam langer. Een lagere kwaliteit kan de nominale temperatuur een paar weken overleven, maar de kruipsnelheid is veel hoger, zodat de aanvankelijke aankoopbesparing verdwijnt in stilstand, vervangingskosten en afgekeurde onderdelen. In de praktijk is de laagstgeprijsde band bijna nooit de goedkoopste band.
Atmosfeer verandert de selectielogica net zo goed als temperatuur. Bij het sinteren met waterstof verwijdert de reducerende atmosfeer de beschermende oxidelagen anders dan lucht, dus de stabiliteit van de legering in die specifieke omgeving is essentieel. In oxiderende omstandigheden zorgt het chroomgehalte voor een betere weerstand tegen aanslag, terwijl het siliciumgehalte de hechting van aanslag verbetert. Een competente leverancier moet altijd naar uw atmosfeersamenstelling vragen voordat hij een riem aanbeveelt, en dat zou u ook moeten doen voordat u er een accepteert.
Veel voorkomende sinterovengaasbandstoringsmodi en -preventie
Drie faalwijzen zijn verantwoordelijk voor de meeste voortijdige vervanging van gaasriemen. Als u ze begrijpt, kunt u een probleem diagnosticeren terwijl het nog een signaal is, voordat het een uitschakeling wordt.
Kruipverlenging bij hoge temperaturen
Bij temperaturen boven 900°C zorgt het verschuiven van de graangrens ervoor dat de band na verloop van tijd permanent langer wordt, doorgaans 3-8%, afhankelijk van de belasting en de temperatuur. Zichtbare symptomen zijn slapheid, over de tanden van het tandwiel springen en uit het midden rennen. Preventie begint met een materiaalsoort die voldoende kruipsterkte heeft, gaat verder met de juiste beginspanning en eindigt met regelmatige rekmetingen, zodat u vervanging kunt plannen vóór een ongeplande stop.
Afsplintering van oxideschilfers
Roestvaststalen banden vormen een chroomoxidelaag die het basismateriaal beschermt. Bij thermische cycli wordt deze laag bros en schilfert af. De vlokken vallen op werkstukken en raken ingebed, waardoor oppervlakte-afkeuring ontstaat, een cruciaal probleem bij het sinteren van keramische en elektronische componenten. Een riem met een meer hechtende oxidehuid, zoals een met silicium gemodificeerde kwaliteit of een legering op nikkelbasis, vermindert dit risico. Voor keramisch sinteren, waarbij vervuiling het dominante probleem is, zijn onze keramische sinterovengaasbanden zijn ontworpen met precies deze faalmodus in gedachten.
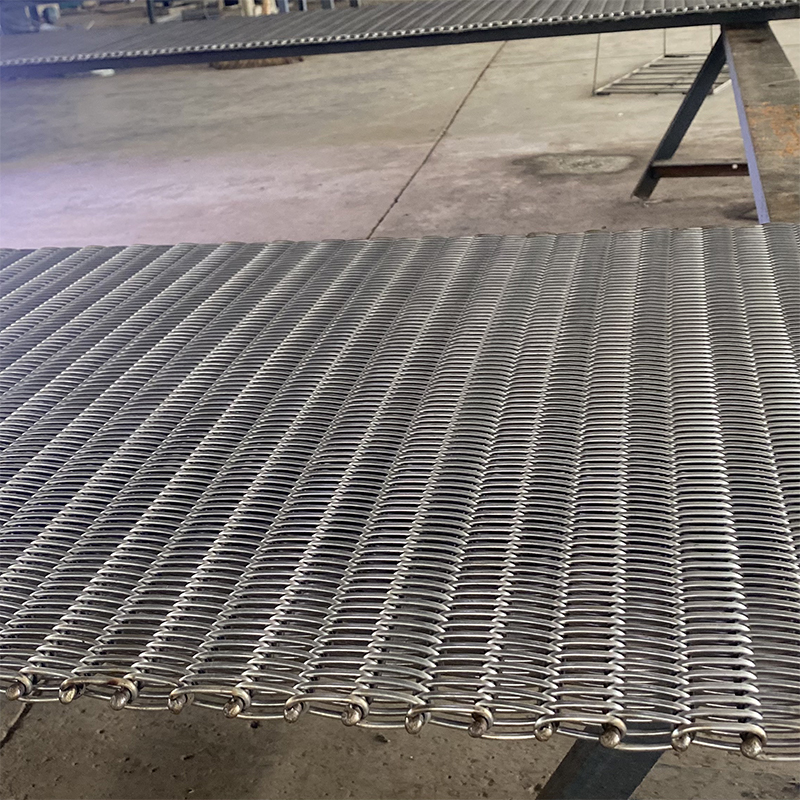 Aangepaste keramische sinterovengaasbandfabrikanten, leveranciers Als leveranciers van keramische sinterovengaasbanden en fabrikanten van keramische sinterovengaasbanden in China, Yangzhou Yafei Machinery... Bekijk Product →
Voortijdige breuk
Wanneer een riem ruim vóór de verwachte levensduur breekt, zijn de gebruikelijke oorzaken een verkeerde materiaalkeuze of plaatselijke overbelasting. Als onderdelen aan één kant van de band worden gestapeld, dragen de strengen aan die kant meer dan hun ontwerpbelasting en worden ze snel moe. Uniforme belading is geen leuk detail; het is een vereiste voor levensverlenging die volledig binnen de controle van de exploitant valt.
Hoe u de levensduur van uw sinterovengaasband kunt verlengen
Voor het verlengen van de levensduur van de riem zijn geen exotische apparatuur of dure aanpassingen nodig. Het vereist gedisciplineerde routine. De volgende praktijken adviseren wij aan elke fabriek die ons vraagt waarom hun riem vroegtijdig kapot gaat.
- Stel de beginspanning in met een geschikt spanapparaat. Gissen leidt tot slappe riemen of te strak gespannen riemen, en beide verkorten de levensduur.
- Meet en registreer de riemrek bij elke onderhoudsstop. Een stijgende trend is de eerste waarschuwing die u krijgt.
- Verdeel de onderdelen gelijkmatig over de bandbreedte. Lokale concentratie van belasting is de snelste route naar voortijdige fracturen.
- Pas de bandsnelheid aan het proces aan. Onnodige thermische cycli doordat de band sneller loopt dan nodig is, versnelt het afbrokkelen van oxideaanslag.
- Inspecteer maandelijks de slijtage van de randen en de aangrijping van het aandrijftandwiel. Randbeschadiging verspreidt zich snel en dwingt tot een volledige vervanging van de riem.
- Houd voor elke riem een onderhoudslogboek bij. Fabrieken die de bandgeschiedenis bijhouden, voorspellen vervangingen consequent beter en vermijden ongeplande stops.
Dit zijn gewoonten, geen kapitaalinvesteringen. Onze ervaring is dat fabrieken die de band als een procesonderdeel behandelen en niet als een onvermijdelijke kostenpost, de langste levensduur van elke band hebben.
Hoe u een gaasbandleverancier voor een sinteroven selecteert
De echte vraag bij het selecteren van een leverancier is niet of een leverancier een metalen riem kan weven. Velen kunnen dat. De vraag is of de leverancier uw sinterproces goed genoeg begrijpt om de juiste riem ervoor aan te bevelen, en of hij of zij over de technische capaciteiten beschikt om die aanbeveling te ondersteunen.
Gebruik deze checklist bij het beoordelen van een leverancier:
- Segmenteren ze hun productlijn per proces, of verkopen ze voor elke oven dezelfde band?
- Kunnen ze verklaren waarom een zwaar PM-onderdeel op ijzerbasis een ander weefsel en een andere legering nodig heeft dan een kwetsbaar keramisch filter?
- Beschikken ze over apparatuurverwerkings- en productiecapaciteit, of zijn ze slechts een handelshuis?
- Vragen ze naar de atmosfeer van uw oven, de bedrijfstemperatuur en het gewicht van het onderdeel voordat ze een offerte maken?
- Ondersteunen ze hun werk met toepassingsspecifieke engineeringdocumentatie?
Deze vragen scheiden verkopers van commodity belts van procesgeoriënteerde partners. Een leverancier die ze goed beantwoordt, helpt u ook de eerder beschreven faalwijzen te vermijden. Als voorbeeld van hoe wij hier bij Yafei over denken, moedigen wij u aan om onze toepassingen in de poedermetallurgie pagina, die onze focus op het stroomafwaartse proces laat zien in plaats van alleen op de band.
Yafei Machinery Manufacturing is gevestigd in het Yiling Industrial Park, Yangzhou. We zijn begonnen als een fabriek voor metalen gaasbanden en zijn uitgegroeid tot een particuliere technologieonderneming met apparatuurverwerkings- en productiemogelijkheden. Onze productlijnen zijn gesegmenteerd volgens downstream-processen en we bieden technische documentatie in het Engels, Russisch en Arabisch voor internationale klanten.
Conclusie: stem de riem af op uw proces, en niet andersom
Als er één conclusie uit deze gids kan worden getrokken, is het dat de band moet worden geselecteerd op basis van uw sintertemperatuur, atmosfeer, werkstukeigenschappen en budget voor stilstand, en niet andersom. Materiaalkwaliteit, weefconstructie, randbehandeling en spanningsbeheer dragen allemaal bij aan de totale eigendomskosten gedurende de levensduur van de riem.
Een leverancier die naar uw onderdelen vraagt voordat u een offerte uitbrengt, is een leverancier die de moeite waard is om mee te praten. Stuur ons uw procesparameters, inclusief onderdeelmateriaal, sintertemperatuur, atmosfeer, bandbreedte en huidige levensduur van de riem, en wij zullen u een specifiek advies geven in plaats van een algemeen catalogusantwoord. Voor meer informatie over de hier behandelde criteria kunt u ook onze gedetailleerde selectiecriteria voor sinterovengaasbanden .


